Как определить состав PA12 и выбрать материал в 2026 году?
Как определить состав PA12 и выбрать материал в 2026 году? Вопрос кажется простым, пока не представлен паспорт партии. Состав Pa12 обычно включает полимерную основу, стабилизаторы, пигменты и технологические добавки. В некоторых марках присутствуют стеклянные или минеральные наполнители. Они меняют жёсткость, усадку и ударную прочность изделий.
Ханс-Йоахим Шмид, специалист по полимерному лазерному спеканию, подчёркивал: «Качество детали определяется не только воздействием, но и особенностями его обработки». Это главное практическое наблюдение. Один и тот же PA12 ведет себя по-разному после сушки, старения и повторного использования порошка. Здесь легко ошибиться.
Отчет Уолера за 2024 год оценивает мировой рынок аддитивного производства в 20 035 миллиардов долларов в 2023 году. Проходящая часть промышленных полимерных деталей изготавливается методами селективного лазерного спекания. Отчёты PlasticsEurope и производители технической документации подтверждают растущий спрос на сертифицированные инженерные пластики. При выборе следует сверять не только название марки. Нужны данные по влажности, плотности, гранулометрии, наполнителям и доле вторичного порошка. Стандарты ISO 1874-1, ISO 1043-1 и ASTM D4066 помогут правильно классифицировать материал. Но универсального рецепта нет. Для корпуса дрона, прототипа и автомобильного крепежа требуются разные свойства. Поэтому состав Pa12 необходимо совместно оценить с результатами печати, температурным режимом и представлением таблицы.
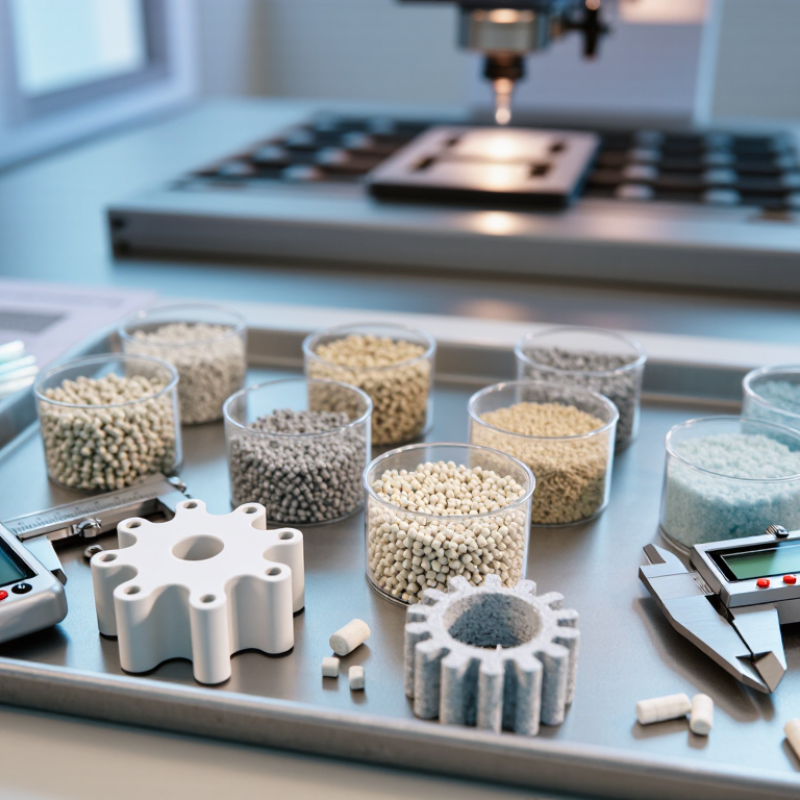
Идентификация PA12: лампа 1,01–1,03 г/см³ и температура плавления 178–180 °С.
При идентификации PA12 важно проверить образец: ориентир составляет 1,01–1,03 г/см³. В технических заметках иногда встречается слово «лампа», но это, вероятно, замечена ошибка. Лампа не определена состав полимера. Плотность измеряют пикнометрическим методом или гидростатическим взвешиванием. Образец предварительно очищают и высушивают, иначе влага и загрязнения исказят результат.
Температура плавления PA12 обычно находится в пределах 178–180 °С. Надёжнее применять дифференциальную сканирующую калориметрию, а не ориентироваться только на нагрев в лабораторной печи. Пик около 180 °С поддерживает идентификацию, но не подтверждает чистоту материала. Добавки, наполнители и повторная переработка могут изменить форму и положение пика. Это часто недооценивают.
Практическая проверка начинается с визуального осмотра гранулы или детали. Цвет и блеск дают лишь предварительную информацию. Для подтверждения состава используют ИК-спектроскопию, светильник и плавление рассматривают вместе. Полезно сравнить несколько участков одной детали. Поверхностный слой иногда отличается от внутреннего. Результат без протокола отбора проб остается слабым. Даже ошибочные числа могут привести к деньгам, если материал перемешан или содержит соблюдение норм.
Как определить состав PA12 и выбрать материал в 2026 году
| Размер оценки | Типичный диапазон рекомендуемых значений PA12 | Рекомендуемый метод идентификации | Актуальность выбора материалов |
|---|---|---|---|
| Семейство полимеров | Полиамид 12 (PA12) — полукристаллический термопластик. | Подтвердите результаты с помощью ИК-спектроскопии или рамановской спектроскопии. | Перед сравнением марок полимеров или условий обработки необходимо проверить принадлежность к тому или иному семейству полимеров. |
| Плотность | Приблизительно 1,01–1,03 г/см³ для ненаполненного полиамида PA12; марка и степень кристалличности могут повлиять на результат. | Измерение производится методом гидростатического взвешивания или калиброванным методом градиента плотности. | Полезен в качестве скринингового теста, но недостаточен для того, чтобы отличить PA12 от всех остальных полиамидов. |
| Температура плавления | Обычно температура составляет около 178–180 °C для многих марок полиамида PA12 без наполнителя. | Используйте ДСК в условиях контролируемого нагрева; сообщите пиковое значение и условия проведения анализа. | Помогает установить подходящий технологический диапазон; добавки, наполнители, термическая обработка и метод испытаний могут повлиять на результат. |
| Температура стеклования | Примерно 35–45 °C, в зависимости от влажности, состава и метода измерения. | Измерение методом ДСК или ДМА с документированной подготовкой | Это важно для обеспечения жесткости при низких температурах, стабильности размеров и выбора рабочей температуры. |
| Впитывание влаги | По сравнению со многими другими полиамидами, PA12 обладает низкой впитываемостью, но всё же поглощает влагу, и его свойства изменяются при обработке. | Образцы выдерживают при заданной влажности и измеряют изменение массы. | При сравнении прочности на растяжение, ударопрочности и размеров выбирайте данные, полученные после предварительной обработки или сушки. |
| Химическая стойкость | В целом, обладает хорошей устойчивостью к маслам, топливу, смазочным материалам и многим углеводородам; эффективность зависит от условий эксплуатации. | Проведите испытания на погружение или растрескивание под напряжением, используя реальный химический состав и температуру. | Подходит для многих применений в области работы с жидкостями и автомобильной промышленности, но совместимость с каждым конкретным химическим веществом должна быть подтверждена. |
| Механический профиль | Прочный, износостойкий и относительно гибкий; прочность зависит от сорта, ориентации, влажности и армирования. | Испытание на прочность при растяжении, изгибе, ударе и истирании с использованием стандартизированных образцов. | Для обеспечения прочности и гибкости выбирайте неармированный PA12; армированные марки рассматривайте только в том случае, если требуется более высокая жесткость. |
| Поведение обработки | Хорошая текучесть расплава наблюдается у многих марок стали; температура обработки зависит от марки стали и оборудования. | Изучите технический паспорт марки и проверьте поведение расплава при заданных условиях. | Сопоставьте вязкость, текучесть, охлаждение и усадку с технологиями литья под давлением, экструзии или аддитивного производства. |
| Наполнитель или армирующий материал | Ненаполненный полиамид PA12 не содержит преднамеренного армирования минеральными, стекловолоконными или углеродными волокнами; наполненные марки обладают более высокой плотностью и жесткостью. | Используйте анализ золы, микроскопию, термогравиметрический анализ или элементный анализ. | Не следует сравнивать данные о плотности или температуре плавления неармированных и армированных материалов, считая их эквивалентными. |
| Достоверность идентификации | Учет плотности и поведения при плавлении дает лишь предварительные данные, а не окончательное доказательство состава. | Используйте комбинацию методов: ИК-спектроскопии, ДСК, анализа плотности и анализа наполнителя. | Для принятия решений, касающихся качества, следует объединить как минимум два независимых метода и сравнить результаты со спецификацией материала. |
Примечание: Указанные значения являются ориентировочными диапазонами для неармированного полиамида PA12 и могут варьироваться в зависимости от марки, добавок, армирующего материала, степени кристалличности, влажности, термической истории и метода испытаний. Всегда сверяйте окончательный выбор с соответствующими техническими характеристиками и результатами испытаний.

 Phone
 WhatsApp
 Email
Offer Electronics Manufacturing All-in-One
PCBONLINE® is a registered trademark or service mark of pcb online limited or its affiliates.
Copyright © 2001-2024 Pcb Online Limited. All rights reserved